От облоя останется одно воспоминание
Облой снимается при штамповке, одновременно
При самой точной подгонке плоскостей разъема матрицы и пуансона деталь все равно получается с тонким металлическим «воротником».
Горячая штамповка — технология массовая. Иной пресс выдает за минуту десятки, а то и сотни деталей. С обрезкой облоя за штампом не угнаться. Поэтому отштампованные детали собирают в контейнер и отвозят в сторонку, где они и остывают. Остывшие укладывают на матрицу обрезного пресса. Иногда обрезку деталей (если они простой формы) удается автоматизировать, но тогда за прессом штамповки вытягивается длинный хобот вспомогательного оборудования с обрезным штампом на конце. Каждая отштампованная деталь падает в ячейку транспортера и едет на обрезку. Чтобы деталь успела остыть, путь должен быть достаточно длинным. Принудительно охлаждать детали из металлов, склонных к закалке, нельзя. Вот так простая, казалось бы, операция превращается в проблему.
Швейцарской фирме «Остервальдер» удалось этот хобот отрубить. При горячей штамповке такой массовой детали, как латунная дверная ручка, стали ненужными транспортер и обрезной пресс. Пуансон для обрезки облоя установили на некотором расстоянии от формообразующего пуансона, но на том же ползуне. Теперь за один ход ползуна одновременно опускались оба пуансона: один на горячую заготовку, другой — на отштампованное изделие. Просто? Но для этого пришлось решить сложнейшую технологическую задачу.
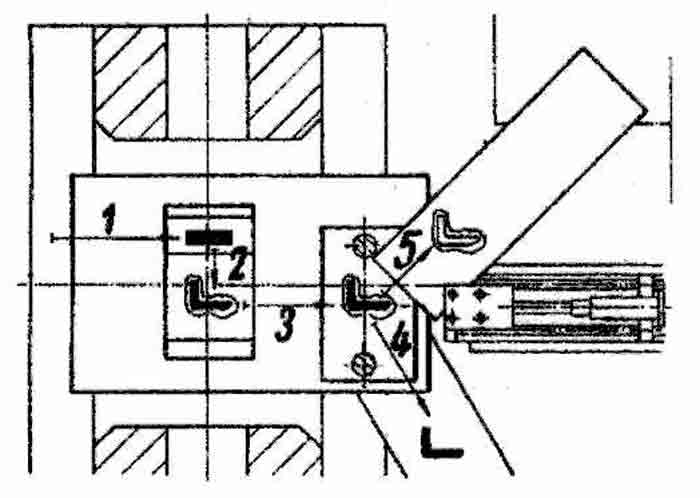
Схема установки для горячего прессования дверных ручек из латуни. Нагретый пруток (1) поступает в формообразующий штамп (2). Из него деталь с облоем переходит в обрезной штамп (3), срабатывающий одновременно с формообразующим. В начале работы при первом ходе ползуна пресса обрезной штамп срабатывает вхолостую, а в дальнейшем не отстает от формообразующего. Отрезанный от изделия облой (5) воздушная струя сдувает в поддон для обрезков, а чистое изделие (4) поступает на дальнейшую обработку, например на полировку. «Выдра» — так на профессиональном языке называется облой, отделенный от изделия, идет, как и водится, в утиль.
Чтобы некий механизм мог взять отформованное изделие из матрицы прессования, перенести его и точно поставить под пуансон обрезного штампа, облой должен быть единообразным и по толщине, и по форме. Технологи исследовали поведение металла при горячей штамповке и подобрали режим прессования — температуру нагрева, скорость деформации, усилие формообразования, — при котором это требование выполняется. Конструкторы же разработали такой механизм передачи детали с позиции на позицию, чтобы горячий облой по пути не покоробился, не подогнулся. Иначе изделие не ляжет точно под обрезной штамп.
Установка для изготовления дверных ручек прошла многомесячную производственную проверку и запущена в серию. Принцип может быть применен и для массовой горячей штамповки других изделий сложной формы.
Б. Гольдберг