Доводка сферических поверхностей измерительных наконечников
Наконечники со сферой в измерительных инструментах зачастую предпочтительнее плоских рабочих поверхностей. Малое пятно контакта сводит к минимуму погрешности. Но возрастает требование к геометрии и соосности сферы (смотри например погрешность Аббе) - это критически важные моменты. Эти наконечники применяются во многих инструментах:
- индикаторные головки
- оптиметры и измерительные машины
- нутромеры
- толщиномеры
- глубиномеры
- специализированные микрометры и штангенциркули
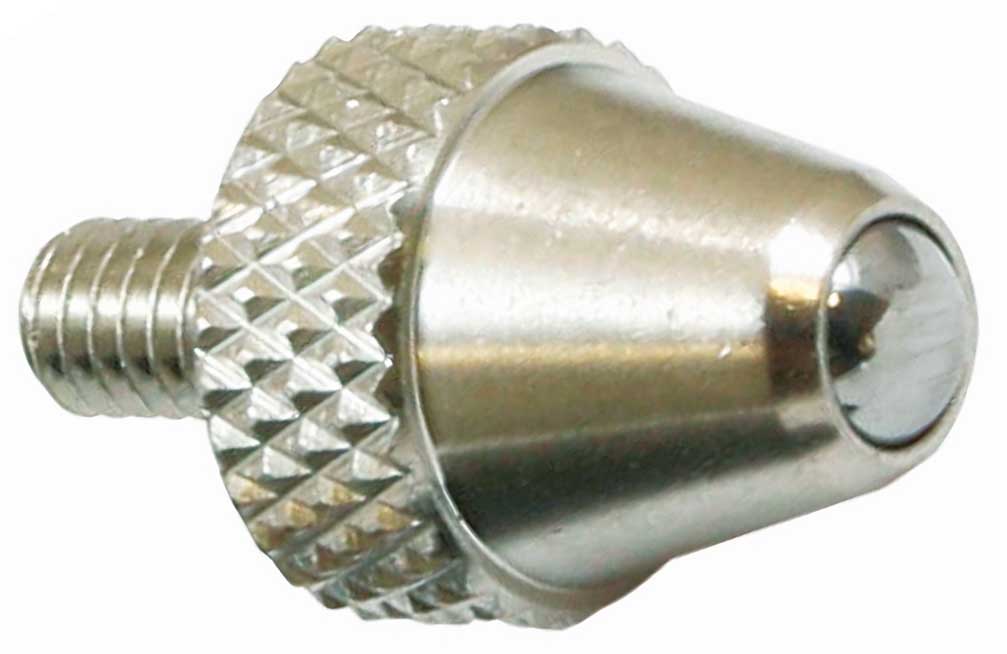
Наконечники бывают разных типов по материалу изготовления:
- стальные (закаленная сталь или впрессованный шарик)
- твердосплавные (напайка или впрессованный стержень, шарик)
- корунды (искусственные рубины, сапфиры)
- диоксид циркония
- нитрид кремния
- карбид вольфрама
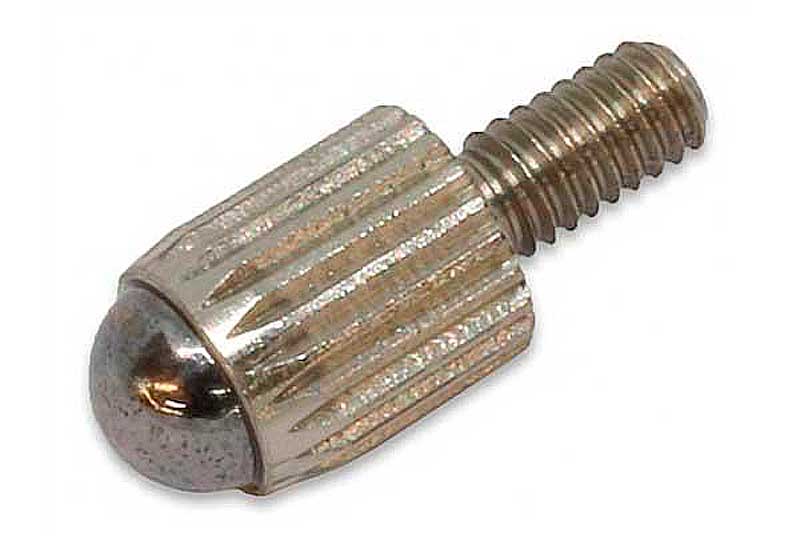
Подразделяются они и на классы точности, на методы крепления.
Дефекты измерительных наконечников
Выработка и как следствие нарушение сферичности, появляется плоская площадка - это основной дефект измерительных наконечников данного типа. Кроме того бывают типовые дефекты: сколы, забоины, царапины, коррозия.
Слесарь-ремонтник проводит оценку ремонтопригодности, так как часто эта работа нецелесообразна (просто заменяют на новый). Для этого ремонтник визуально, с помощью лупы и/или иных увеличительных средств осматривает наконечник, определяет степень износа, конструкцию и материал, из которого он сделан (это служит направлением для выбора метода ремонта).
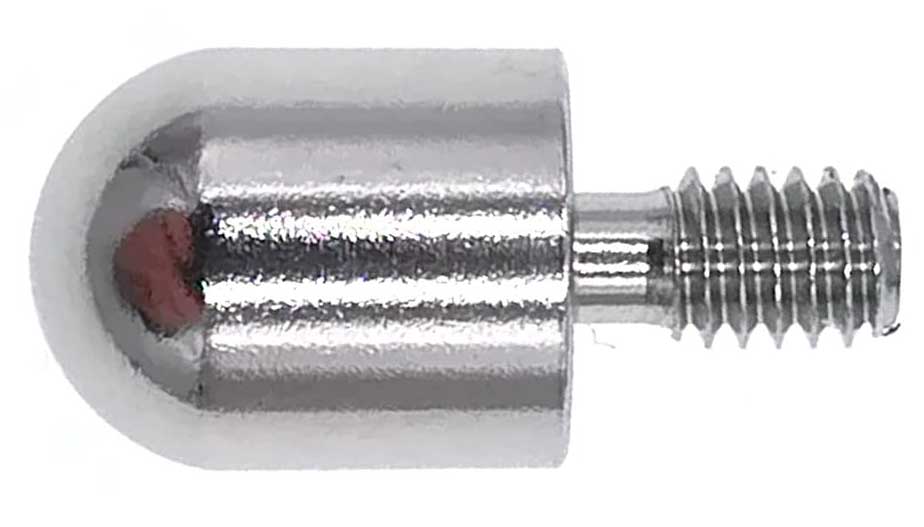
Основанием для отказа от ремонта и списания, служат сильные механические повреждения или общая коррозия, значительная выработка. Сколы твердого сплава, устранение серьезных забоин или царапин на синтетических корундах - это гарантированно уведет геометрию сферы, нарушит соосность.
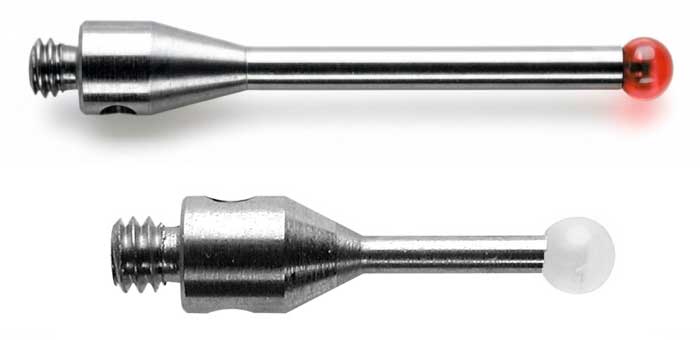
Исключения составляют уникальные изделия, замену которым сложно или невозможно, в таких случаях попытка ремонта оправдана. Стальные наконечники с серьезными дефектами проще заменить, наконечники из твердого сплава или корундовые - предпочтительно ремонтировать (там выработка крайне редко достигает состояния плоской площадки).
Общие методики ремонта
Есть несколько основных способа ремонта измерительных наконечников, от самых простых до достаточно сложных, требующих специального инструмента. Рассмотри их все.
Проглаживание сферы
Это восстановление чистоты поверхности, с минимальным снятием слоя металла (можно просторечиво назвать косметикой). Используется, когда микрогеометрия сферы не нарушена. Стальные, синтетические или твердосплавные материалы могут просто стать матовыми, на них может образоваться тонкая оксидная пленка.
1 - Самые простые методы ремонта: измерительный наконечник вкручивается в держатель (металлическая трубка с резьбой, списанная рейка от индикатора). Держателем она закрепляется в тисках - вверх сферой наконечника. Берется полоса плотной ткани шириной ~50 мм и длиной ~20 мм (например, джинсовая), на одну сторону наносится паста ГОИ, электрокорунд белы с керосином, или алмазная паста мелкой фракции (об использовании доводочных материалов в конце статьи). Эта полоса ткани набрасывается на наконечник, и ремонтник, взяв за концы, начинает с усилием двигать её вверх вниз - так сказать "натирая" сферу наконечника. Так же можно использовать фетровый диск с нанесенными доводочными средствами, так же как полировка любого иного предмета.
2 - Более сложный способ: наконечник вкручивается в держатель. Далее нам понадобится деревянная доска, на нее наносится та же самая паста ГОИ или электрокорунд белый с керосином, или мелкая алмазная паста, и уже вручную, с нажимом возвратно-поступательными движениями, поворачивая по оси, меняя наклон по вертикали, притираем сферу наконечника. Этот способ дает стабильно хороший результат и с его помощью можно исправить некоторую выработку (когда сфера уже имеет плоскую площадку). Меняя древесину по твердости, работая вдоль, поперек, с торцевой части, разные доводочные абразивы - это варианты такого метода ремонта.
Механизация ремонтных работ
1 - Использование сверлильного станка: в качестве притира по-прежнему используем древесину и доводочные абразивы, как сказано выше. Но наконечник зажимаем в патроне вертикального сверлильного станка с ручной подачей. Просто на деревянную доску наносим немного, например, "зеленой" алмазной пасты и, включив станок, просто с силой вдавливаем в эту пасту наконечник. Результат также очень хороший.
2 - Дремель, бор-машинка, гравер: используем эти инструменты, в т.ч. с гибким приводом. В патрон зажимаем наконечник и так же работаем с деревянным бруском, в качестве притира + озвученные абразивные материалы. Данный способ позволяет вручную формировать сферу даже с серьезной выработкой.
Сложный ремонт
Здесь уровень работ уже усложняется, требуются станки, приспособления, более широкие и профессиональные навыки у ремонтника. Методы контроля...
Многие наконечники имеют в качестве сферы запрессованный (впаянный или вклеенный) стальной шарик - по сути это элемент шарикоподшипника. На нем часто выработка достигает серьезного значения - появляется плоский "пятачок". В данном случае шарик следует выпрессовать - старая завальцовка стачивается на малом настольном токарном станке (в крайнем случае, с помощью зубильца) извлекается из гнезда этот шарик. Затем он поворачивается другой стороной или меняется, завальцовывается снова, с помощью оправки и пресса (или используется пайка, эпоксидная смола как клей).
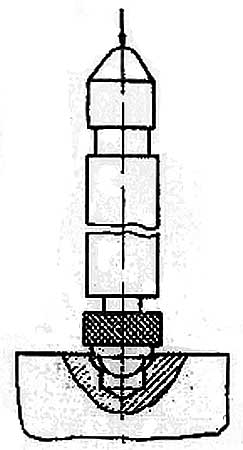
Приспособление для завальцовки шарика в наконечник - рейка от индикатора и специально слеланная лунка в стальной пластине
Работа с твердосплавным шариком идентична, или если шарик из синтетического корунда или иных твердых материалов. Это особенно важно для оптиметров, где на рабочем столике используется впрессованный шарик.
Капитальный ремонт
Использование металлических притиров для ремонта наконечников - это крайний, сложный и дорогостоящий способ - прецизионный метод. Но иногда он единственно возможный метод ремонта ценного или редкого измерительного инструмента. Таким способом можно в принципе изготовить новые наконечники, что называется с нуля.
Для это необходимо изготовить собственно сам притир, что уже трудоемкий процесс. Нам понадобится чугунная поверочная или доводочная плита, можно использовать просто толстый чугунный лист или брусок. На нем делаются три углубления (лунки) глубиной в половину диаметра шарика, диаметром чуть меньше самой сферы - просто сверлим обычным сверлом. Затем нам понадобятся минимум три стальных шарика от подшипника, диаметр их должен совпадать с ремонтируемой сферой. Эти стальные шарики припаиваем к металлическим трубкам припоем. Затем используем сверлильный станок (желательно максимально точный, без боя), в патрон вставляем первый шарик (зажимаем трубку), в высверленные лунки добавляем немного электрокорунда белого М5-М7 + керосин, и, включив станок, поочередно притираем эти лунки шариком. Затем меняем первый шарик на второй, меняем доводочный материал в лунках, операцию повторяем. Так же поступаем и с третьим шариком. Это адаптация "метода трех", но под сферу.
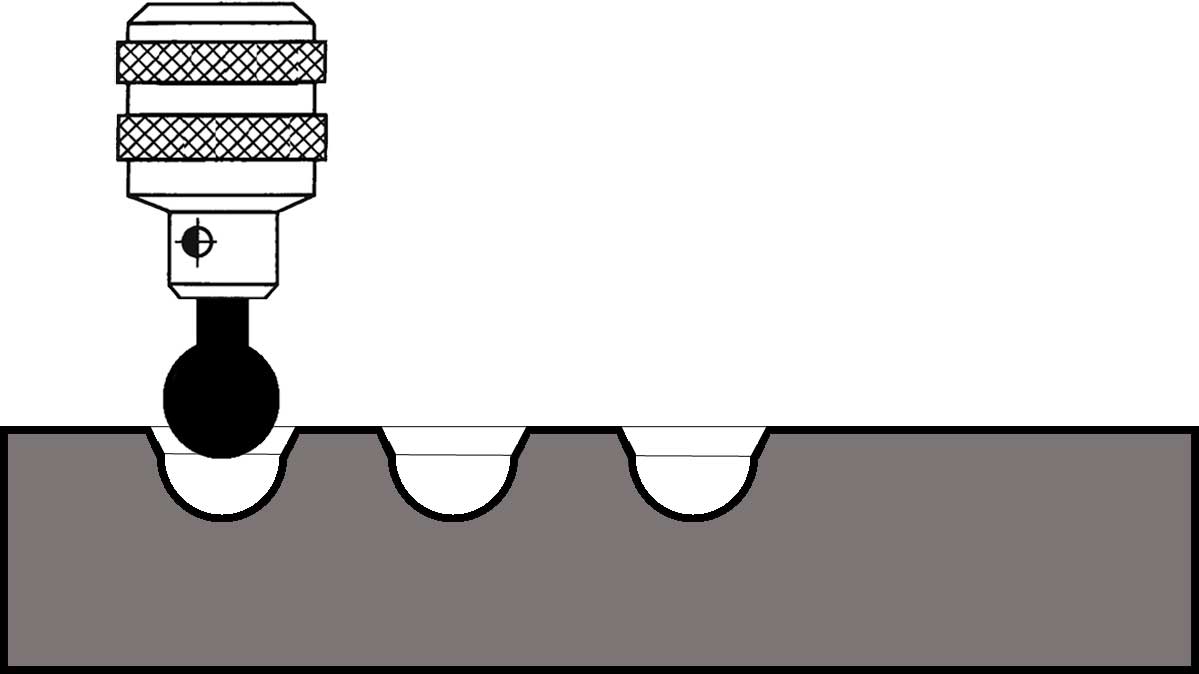
Когда притир готов, можно начинать ремонт или доводку уже самой сферы наконечника. Это делаем либо вручную, либо используя дремель на малых оборотах, одновременно изменяя его наклон (в виде конуса, где острие - обрабатываемая сфера).
Контроль сферы
Отремонтированные наконечники ремонтником должны соответствовать требованиям ГОСТ 11007-66, там же сказано и о методике проверки радиуса. Используются стекла пробные для проверки радиусов и формы сферических оптических поверхностей - ГОСТ 2786—82, метод интерференции. Но в условиях мастерской часто используются радиусные шаблоны, индикаторные приспособления, универсальные калибры-скобы.
Для сложных или дорогостоящих приборов, контроль и проверка проводятся в лаборатории, с помощью измерительных микроскопов и/или многокоординатных измерительных машин.
Важное примечание: в данных работах весьма важно не нарушить соосность, это когда самая высокая точка сферы в результате ремонта сместится в сторону от оси измерительного наконечника! Во всех описанных методах ремонта это не происходит, а если и происходит то в крайне незначительной степени, что никак не влияет на точность измерений (в допуске). Более сложные случаи с извлечением и разворотом шарика, обратной впрессовкой/ пайкой/ эпоксидной смолой - тут риски нарушить соосность возрастают.
Импортные сферические наконечники
Сегодня большое многообразие различного импортного измерительного инструмента. В отличие от отечественной продукции, производитель не обязан придерживаться жестких стандартов (ISO/DIN_. Он может официально гарантировать ту или иную точность измерений, при тех условиях, которые сам и определяет.
Стоит ли говорит, что рынок измерительного инструмента сегодня завален китайскими изделиями, многие из которых реально делаются в неведомых подвалах буквально "на коленке"... В силу низкой цены это имеет высокую популярность.
Разумеется, серьезные производители СИ придерживаются весьма жестких норм ISO, например Mitutoyo, Mahr, Tesa. Но стоимость их инструментов ощутимо высокая, а ремонтопригодность не всегда такая же дружественная...
И здесь серьезное противоречие между отечественным и зарубежным промышленным производством.
Многие их средства измерений попросту не вписываются в требования отечественных ГОСТов. И ранее (конец 1980-х и начало 1990-х годов) массово списывали хлынувшие в страну потоки иностранного мерителя - он был хорошим, но по нашим советским ГОСТам (очень жестким) это был брак. Теперь стандарты во многом смягчили, для многих частных предприятий теперь нет всеобщей обязательной стандартизации. Отделы Метрологии заменили неопределенными "отделами Качества" или сертификации... Поэтому иностранные измерительные инструменты присутствуют практически на всех заводах и фабриках.
Ремонт этого инструмента принципиально не отличается от ремонта отечественного, надо только принимать во внимание технологические особенности конкретных моделей. Это касается и ремонта сферических наконечников.
Все описанные выше методы их ремонта, абсолютно справедливы и для импортной техники.
Исключение составляют, например, измерительные насадки для нутромеров (их ошибочно наконечниками называют). Технически, это разрезная пружинящая сфера... здесь также можно ограниченно применять описанные выше методы ремонта, но при этом надо учитывать, что доводка меняет размеры насадки и это в свою очередь требует корректировок...
Используемые материалы
Для доводки используются различные абразивные материалы: натуральные и искусственные бруски, особо ценным является природный камень типа "Арканзас". Алмазные порошки и пасты по ГОСТ 9206-80. Используются средние (синие) и мелкие (зеленые) - для 14 класса чистоты достаточно пасты зернистостью 5-3 мкм.
Электрокорунд белый ГОСТ 28818-90, для работы со стальным инструментом (для твердого сплава не годится) Используется и для доводки плит-притиров. Основные градации 40-20 мкм крупный и грубый порошок, годится для черновой работы. 15-20 мкм убирает эти "жесткие" последствия. Для чистовой работы на инструменте используются порошки М5-М3. 14 класс чистоты дает порошок М1. Работает с керосином и добавлением стеарина (или машинного жидкого масла).
Паста ГОИ иногда используется для финишной обработки.
Работы проводятся в специально оборудованной мастерской - её организация и все необходимые требования описаны здесь.
Послесловие
На этом данная статья закончена. Если у вас есть замечания или правки, дополнения или предложения, пишите по форме обратной связи. В случае чего статья может быть исправлена или дополнена.
- Далее будет написана методика ремонта плоских измерительных наконечников и их разновидностей.
© Михаил Дмитриенко
Специально для prom.radius.kz