Методика ремонта штангенглубиномера
В машиностроении, прочем промышленном производстве, монтажных работах для измерения глубины отверстий и пазов используются глубиномеры. В отличие от других типов глубиномеров, штангенглубиномеры самые простые, но при этом обеспечивают необходимую точность измерений.
Ремонт этого инструмента позволяет сэкономить значительные средства, оперативно обеспечивает работу производства необходимым мерителем.
Внимание! В данной статье описан личный многолетний опыт работы по ремонту линейно-угловых и оптико-механических средств измерений. У вас может быть другая организация производства и взаимодействия с контролерами и госповерителями, документация и требования часто изменяются и зависят от типа предприятия, страны. Есть инструмент самых разных производителей со своими нюансами.
Всего этого я охватить не могу. Если есть вопросы, уточнения или предложения - пишите по форме обратной связи. Я обязательно вам отвечу!
Устройство и принцип работы
Устройство штангенглубиномера стандартное, он в чем-то похож на штангенциркуль: основание, штанга с нанесенной шкалой, нониус.
Штангенглубиномеры выпускаются с различными диапазонами измерений и значениями отсчёта. В механических моделях с нониусом распространены цены деления 0,05 и 0,1 мм. У отдельных моделей применяются индикаторные или электронные отсчётные устройства с более мелким шагом отсчёта.
Допускаемая погрешность зависит от модели, диапазона измерений, класса точности и требований нормативной документации. Её необходимо устанавливать по паспорту прибора и применимой методике поверки, а не определять только по цене деления шкалы*.
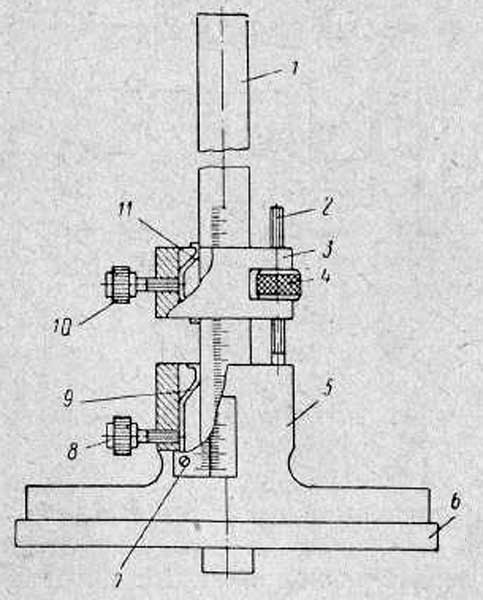
На штангу 1 нанесена основная шкала. По штанге перемещается рамка 5 с основанием 6 и закрепляется на штанге прижимом 8, упирающимся в пружинку 9. К рамке винтами присоединена шкала нониуса 7. Рамка микрометрической подачи 3 присоединена к рамке 5 винтом 2 и крепится к штанге прижимом 10 через пружинку 11. Относительное перемещение рамок осуществляется гайкой 4 посредством винта 2.
Приведена конструкция типичного штангенглубиномера, конструктивно, как сказано ранее, они могут отличаться. Тем не менее, принцип работы одинаков.
Есть совмещенные штангенглубиномеры - нониус и стрелочный индикатор, с ценой деления 0,01. Есть цифровые - с ЖК-индикатором. Есть штангенглубиномеры совмещенные с толщиномером. С плоскими наконечниками, с тонкими, сферическими и игольчатыми, стальные, керамические/сапфировые, твердосплавные.
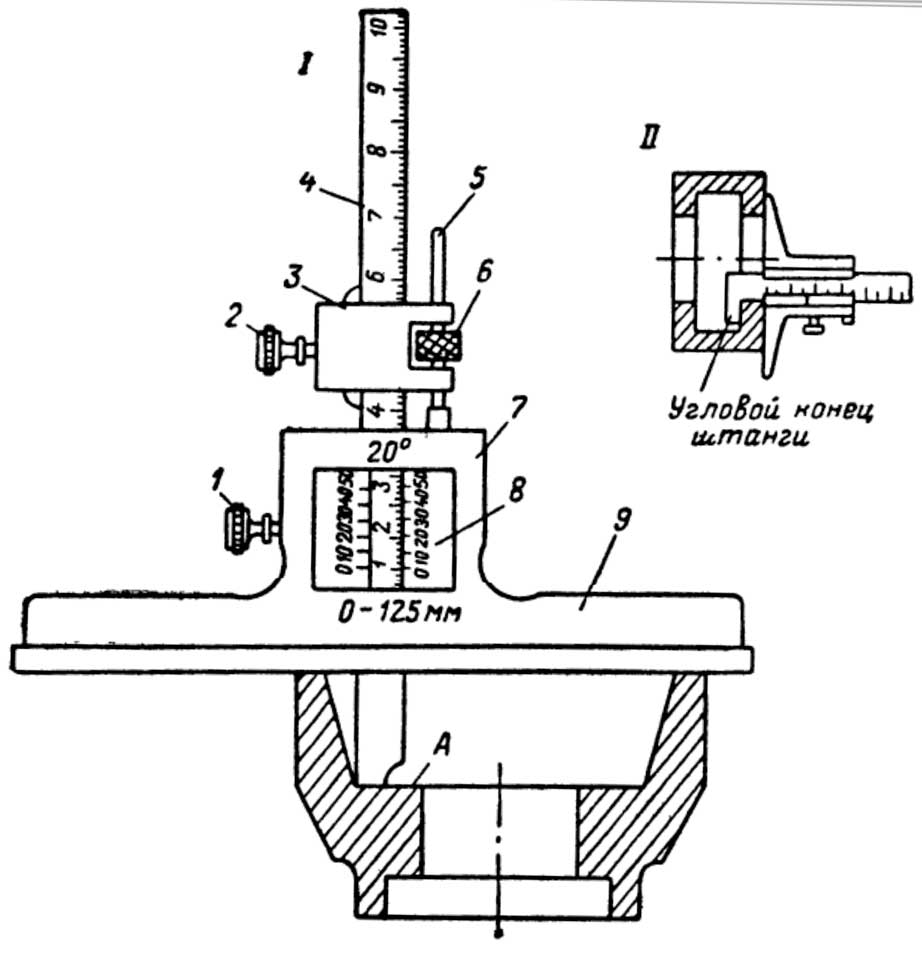
При измерении штангенглубиномером (позиция I) основанием 9 его ставят на поверхность детали, от которой начинают измерение, а штангу передвигают до упора в другую поверхность А, до которой измеряют расстояние. В этом положении штангенглубиномера рамку 3 микрометрической подачи 5 стопорят зажимом 2. Затем вращают гайку б, после чего рамку 7 стопорят зажимом 1.
Результат измерения отсчитывают по основной шкале 4 (целые миллиметры) и по нониусу 8 (дробные доли миллиметра).
В труднодоступных местах применяют глубиномеры с изогнутым под углом концом штанги - совмещенный с толщиномером (позиция II).
Поломки и дефекты штангенглубиномеров
Во время эксплуатации штангенглубиномеры подвергаются износу, на них могут быть забоины и царапины, коррозия, механические или термические повреждения, они могут намагнититься и прочее. Такой инструмент бракуется и направляется в ремонтную мастерскую.
Диагностика и оценка ремонтопригодности
Первая задача слесаря-ремонтника средств измерений определить целесообразность ремонта, так как многие повреждения ремонту не подлежат, или трудозатраты не рентабельные. Например, при сильных механических повреждениях, или если убрать ржавчину невозможно, в рамках допусков.
Визуальный осмотр с помощью лупы, основное внимание: износ измерительных поверхностей, глубина царапин, коррозии, состояние твердосплавной напайки на штанге – есть ли сколы? Геометрии инструмента – изгибы, искривления, удары. Движение рамки по штанге, работа стопорных винтов, микроподачи, пружины в рамках.
Необходимые материалы и инструмент
Для успешного ремонта штангенинструмента, в т.ч. и глубиномеров, работы проводятся в специально оборудованной мастерской (организация мастерской по ремонту линейно-углового измерительного инструмента - смотрите статью по ссылке). Далее, нам понадобятся:
- Молоток из меди или латуни
- Набор надфилей, в т.ч. алмазные
- Плоскогубцы, круглозубцы, утконосы, бокорезы
- Метчики и лерки на М2; М2,5; М3; М4
- Разные абразивные бруски
- Чугунные доводочные плиты
- Лекальная линейка 1 класса
- Концевые меры длины III и IV классов, 5 разряда
- Плоская стеклянная поверочная пластина 120 мм (списанная)
- Подушка (плита) латунная, медная, алюминиевая или свинцовая
- Пинцеты
- Лупы
- Весы рычажные и динамометры
- Порошки абразивные и доводочные пасты
- Бензин авиационный (Б-70, Калоша)
- Керосин чистый
- Стеарин и/или парафин
- Протирочный материал
Необходимо хорошее и желательно естественное освещение, наличие в мастерской горячей и холодной воды (работа грязная и приходится часто мыть руки). Температура должна быть в помещении примерно 20-25ºС.
Разборка и восстановление механизма
Теперь задача разобрать, промыть, устранить дефекты, смазать, собрать.
Разборку проводят на верстаке, все детали складываются в пластмассовую ванночку (типа кювета). Разборка полная, винт микрометрической подачи можно не выкручивать.
В специальном шкафу с вытяжкой в бензине типа Б-70 или "Калоша" промываются все части глубиномера**.
Внимание! В электронных приборах, покрытиях, пластиковых деталях и уплотнениях могут быть свои ограничения на использование бензина или растворителей.
Затем после просушки устраняются очевидные и визуально определяемые дефекты: забоины - устраняются бархатным надфилем или проглаживаются доведенным до высокой плоскостности абразивным бруском с мелкой фракцией. Коррозия снимается вручную, разрезанным на сектора вулканитовым кругом. При этом движения по зачистке от коррозии следует делать вдоль имеющихся штрихов от заводской шлифовки. Царапины зачищают заподлицо, чтобы они не мешали работе.
Винт микроподачи выравнивается, если требуется. Мертвый ход гайки микроподачи не должен превышать одну четверть оборота, если он больше, ушки рамки чуть-чуть сжимаем (в тисках или ударяя медным молотком).
Прижимные пружины в рамках, если требуется, выгибаются, чтобы обеспечить необходимое усилие при перемещении (контролируется динамометром или на рычажных весах). Не должно быть люфта и перекосов.
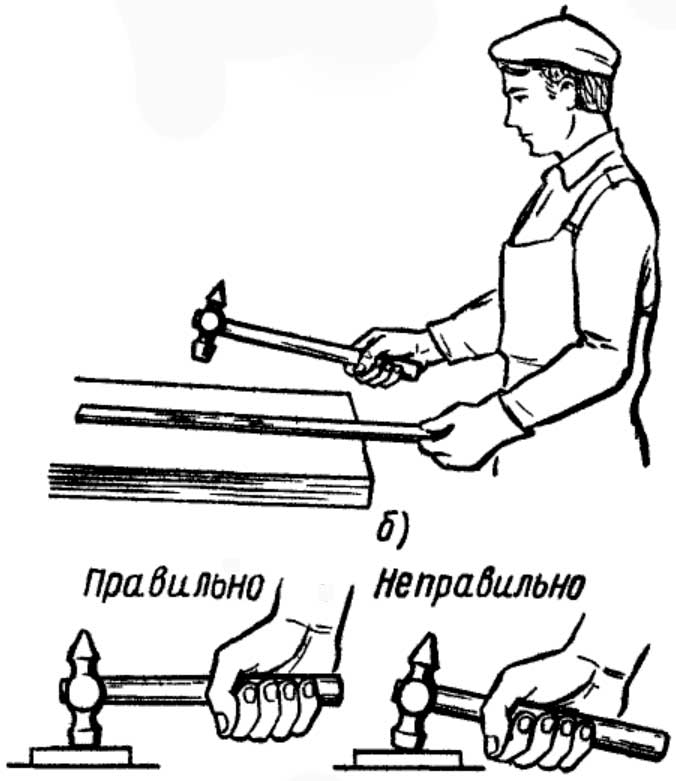
Рихтовка штанги глубиномера, правильный тип удара и неправильный
Штанга может быть изогнута, целесообразность рихтовки определяется в самом начале. Её аккуратно рихтуют на толстой медной, латунной, алюминиевой или свинцовой пластине. Для рихтовки используется медный или латунный молоток, чтобы минимизировать на металле наклепы (которые создают напряжение в структуре металла). Прямолинейность штанги проверяют лекальными линейками. Кроме того, направляющие грани (поверхности) на штанге, которые соприкасаются с рамкой и пружинами, так же могут быть доведены на плите (смотрите описание ниже).
Резьбу стопорных винтов восстанавливают соответствующими лерками и метчиками, если есть потребность. Погнутые выпрямляются или заменяются.
Внимание! Шкала нониуса или разметка на штанге могут быть нанесены фотохимическим способом, и эту разметку можно нарушить или необратимо повредить неосторожными действиями по их зачистке или рихтовке!
Проводится размагничивание инструмента специальным дросселем.
Далее проводится смазка и сборка штангенглубиномера.
Доводка рабочих плоскостей штангенглубиномера
Основная причина ремонта этого инструмента - выработка, забоины, царапины и коррозия на рабочих (измерительных) плоскостях. Плоскость основания и плоскость измерительной пятки штанги должны быть параллельны. Помимо плоскости и параллельности, требуется еще необходимая чистота поверхности.
Для этого нам понадобится чугунная доводочная плита минимум 200х200 мм, но лучше 300х300 или 400х400 мм. Плиту доводят до высокой плоскостности "методом трех" - как это делается описано по ссылке.
Вначале штангу выставляем в одну плоскость с основанием глубиномера - на поверочной плите (чугунной, гранитной или же просто на 120 мм стеклянной поверочной пластине). Если необходимо (коррозия, царапины или забоины) прежде проглаживаем плоскости на абразивном камне типа "Арканзас". Фиксируем положение стопорным винтом на рамке. Затем на просвет проверяем лекальной линейкой плоскость основания и торца штанги - вдоль, поперек, по диагонали. Подробнее смотрите «Методика поверки. МИ 2196-92».
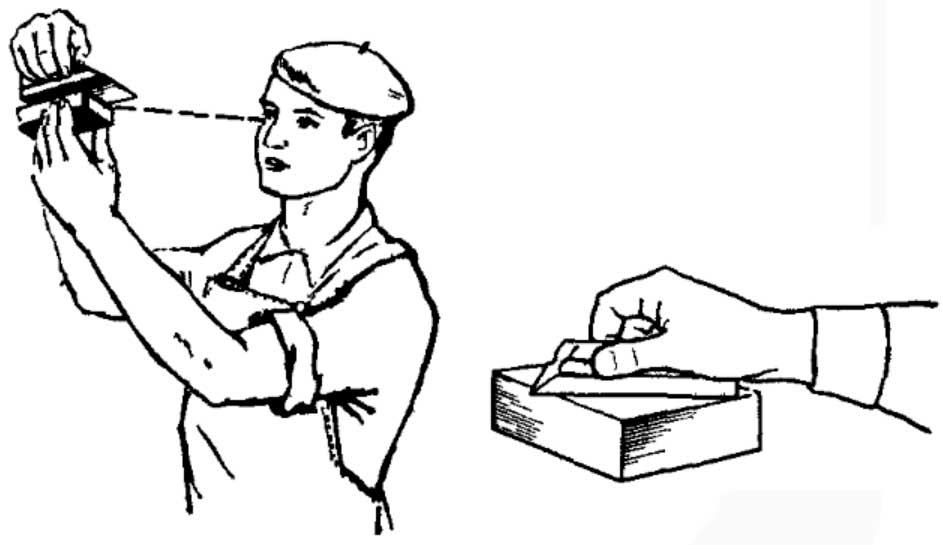
Так проверяется плоскостность лекальной линейкой
В любом случае проводим доводку плоскости на чугунной плите. Интенсивность этого этапа ремонта зависит от степени износа. При этом стопорный винт на рамке отпущен, а стопорный винт на рамке микроподачи затянут. Штангу поджимаем винтом к плоскости.
Здесь есть определенные нюансы, которые зависят от конструкции самого глубиномера.
1. Если основание и измерительная плоскость штанги сделаны из стали, то доводку производим с помощью электрокорунда белого М5-М7. Его наносим на доводочную плиту вместе с керосином, чтобы керосин быстро не высыхал, в нем растворяем стеарин или, в крайнем случае, парафин, или добавляем жидкое машинное масло. Смазку с доводочным порошком равномерно распределяем (пальцем или каким-нибудь резиновым шпателем).
Ставим глубиномер измерительными плоскостями на плиту, первое движение круговое, без нажима - чтобы "отбросить" случайно попавшие под плоскость пылинки или крупные зерна абразива. Затем двумя руками, равномерно распределяя нажим в шести точках (по три на каждую сторону – используем большой, указательный и средний пальцы), начинаем возвратно-поступательные движения - это и есть притирка, т.е. плоскость плиты работает как притир - с помощью абразивного порошка выравнивается основание и наконечник штанги глубиномера. Можно сказать, что плита передает им свою плоскостность.
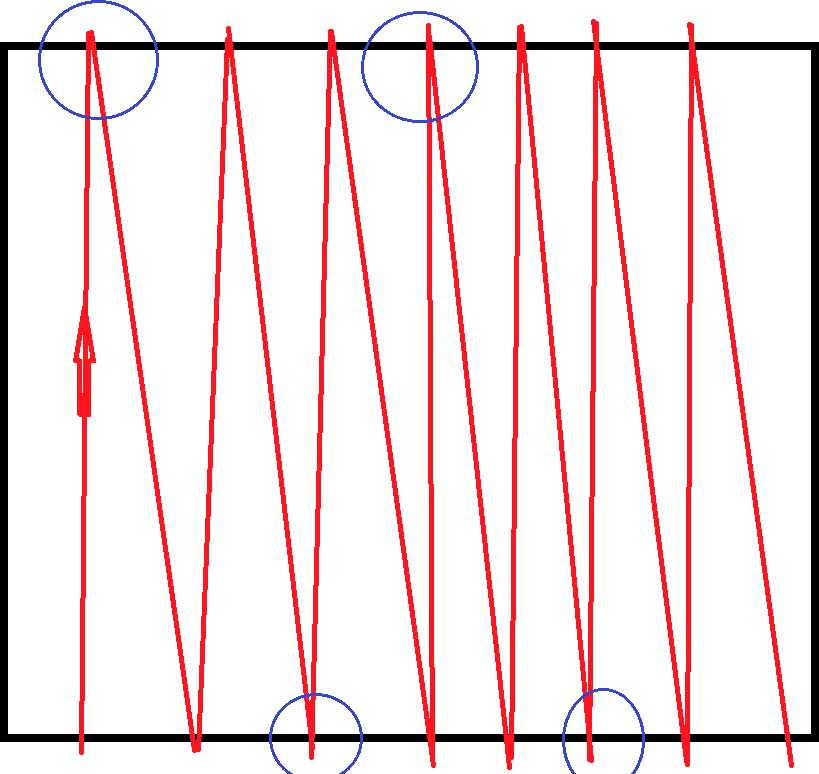
Схема движения по плите во время доводки – красные линии, синие круги обозначают поворот на 180º
Движения при доводке осуществляются так: 2-3 раза вперед-назад, затем разворот по оси на 180 градусов, снова 2-3 движения вперед-назад. Одновременно происходит зигзагообразное движение по плите слева направо. При легком износе или чтобы придать «косметический блеск» достаточно одного прохода. В прочих члучаях операцию повторяем, пока не будет достигнут необходимый результат.
Сняв глубиномер с плиты, протираем рабочую поверхность тканевой салфеткой, оцениваем визуально - чистоту поверхности, ровные штрихи, ямы и завалы часто видны на глаз. Используем лекальную линейку. Если чистота поверхности высокая, можно использовать стеклянную поверочную пластину, проверяем методом интерференции. Создаем воздушный зазор (воздушный клин) - чуть нажимая на одну сторону стеклянной пластины и ослабляя с другой. Появятся темные полосы (синие), они должны быть ровными - вдоль и поперек.
2. Часто глубиномеры имеют на конце штанги твердосплавный наконечник (припаянный или приклеенный). И довести его электрокорундом белым не получится. Здесь нужны алмазные пасты АМ3, АМ5, АМ7. Все остальное делается так же, Но необходимо учитывать, что стальное основание стирается алмазными пастами быстрее. Часто сперва доводится одно основание, и потом твердосплавной пятке придается блеск, так как он редко имеет сильную выработку.
Если штангенглубиномер совмещен с толщиномером - это такой Г-образный выступ на конце штанги, или Т-образный, если толщиномер двусторонний. Здесь задача усложняется - надо отдельно доводить плоскость толщиномера. Но здесь без специального приспособления не обойтись (об этом будет отдельная статья).
Но часто измерительный наконечник такого совмещенного глубиномера съемный - здесь проще. Его снимают (он на винтах) и доводят отдельно на плите. Потом ставят на место и проверяют.
Если штангенглубиномер имеет сферический или игольчатый измерительный наконечник, то доводку основания проводят с убранной штангой. Наконечник доводится отдельно - здесь описано как доводятся сферические измерительные наконечники. Они используются в разных измерительных инструментах и методы их доводки везде едины.
Сегодня есть глубиномеры из пластмассы, керамики или металлокерамики. Пластмассовые редко используют на серьезных машиностроительных заводах. Их как правило не ремонтируют – это одноразовый инструмент. Керамика же более серьезная и здесь доводка схожая с глубиномером, оснащенным твердым сплавом – алмазными пастами.
Ремонт индикаторных и электронных моделей
Штангенглубиномер с индикаторной головкой имеет обычно профрезерованный паз по всей длине штанги, в котором закрепляется высокоточная зубчатая рейка, она взаимодействует с механизмом стрелочного отсчета.
Электронные штангенглубиномеры имеют, как правило, подобный же механизм, но вместо стрелочного механизма используется оптическая пара и энкодерный диск.
Данные глубиномеры сегодня имеют массу нюансов и конструктивных особенностей, поэтому ремонт их зачастую требует индивидуального подхода. И часто, при выработке той же зубчатой рейки, он попросту не рентабелен. Иногда можно снять эту рейку и перевернуть, так как выработка касается одной стороны рейки. Но такое не всегда возможно.
Ремонт этих узлов идентичен ремонту подобного в штангенциркулях – описано подробно здесь.
Выставляем нониус, поверка
В завершение ремонта необходимо на поверочной плите (или на стеклянной поверочной пластине) выставить нониус на ноль. У электронного глубиномера это совсем просто (и это описано в его инструкции). В стрелочном механизме, как правило, поворачивается циферблат, или снимается и по новой напрессовывается стрелка (на клей или краску).
Затем проводим поверку – согласно методике поверки, которая указана выше. Плоскость проверяем с помощью лекальной линейки. Погрешность с помощью концевых мер длины.
Необходимо четко разграничить так сказать юрисдикцию. Ремонтник отвечает за свою работу и часто делает процесс проверки «черновым» способом – используя списанные КМД, линейки, щупы, стекла и прочее (экономика должна быть экономной). Это именно проверка результатов ремонта, а не поверка.
После ремонта этот инструмент все равно проверяется контроллером отдела Главного Метролога или отдела Качества. Но если ремонтник отправляет инструмент на поверку в иные организации, например в Госстандарт (а такое иногда бывает в наше время – рыночная экономика и частные предприятия), он должен провести полный официальный цикл поверки на месте. Но эта его обязанность должна официально закрепляться в договоре (если позволяет квалификация), он должен быть обеспечен соответствующими инструментами и технической документацией, с соответствующей дополнительной платой, так как ремонт и поверка – это разные задачи специалистов разного уровня и направлений.
Если выходит за допуски
Часто после ремонта штангенинструмент выходит за допускаемую погрешность, и сделать ничего нельзя - есть некоторые модели, где регулировки нониуса даже не предусмотрены... В таких случаях инструмент переводится на класс ниже или списывается.
В совмещенных моделях можно выступ толщиномера спилить и использовать как просто глубиномер.
Списанные экземпляры передаются в ремонтную мастерскую для разборки на запчасти – это так называемые «доноры», это очень помогает в долговременной перспективе.
Примечания:
*
- Цена деления или шаг отсчёта — значение, соответствующее одному делению шкалы либо одному шагу индикации.
- Предел допускаемой погрешности — установленное нормативной или технической документацией значение.
- Фактическая погрешность — результат, полученный при контрольных измерениях конкретного прибора.
**
Безопасность при очистке и доводке
Органические растворители и горючие жидкости применяют только при наличии предусмотренных для них условий хранения, вентиляции и пожарной безопасности.
Необходимо исключить источники воспламенения, обеспечить защиту кожи и глаз и соблюдать требования паспорта безопасности конкретного состава.
Абразивная обработка должна выполняться с учётом защиты органов зрения и дыхания, а также с предотвращением попадания абразивной пыли в направляющие, винтовые пары и отсчётные механизмы.
***