Чугунные плиты для поверки и доводки
В производстве требуются поверочные, разметочные или доводочные плиты. Размеры у них 200х200, 300х300, 400х400 и так далее. С завода-изготовителя они идут, как правило, необработанные или грубо обработанные. Часто эти плиты транспортируют или зранят неподобающим образом. Иногда эти плиты используют не по назначению (иногда даже как наковальню, для рихтовки металла). В итоге, на конечном месте - в цеху, в мастерской или в лаборатории приходится их приводить в требуемое состояние. Поверочная плита должна пройти поверку (силами самого предприятия или госповерителя). Ну а доводочные плиты, как понятно, сами должны прежде получить высокую плоскостность.
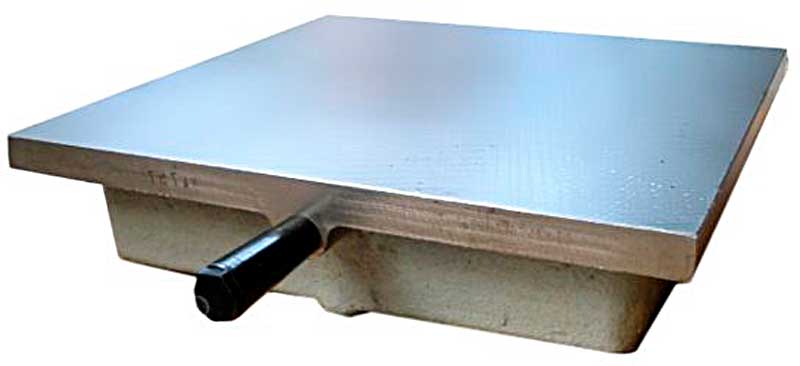
Методы доводки
Каждый слесарь, который занимался шабровочными работами, знает, какое это нудное дело! Масса усилий, затраты времени и скромный результат.
Между тем, использование доводки "методом трех плит" в разы ускоряет эту работу и дает неизменно превосходный результат - плоскость получается максимально идеальной.
Требования к плитам
Как обычно используются три одинакового размера плиты из серого перлитного или ферритного чугуна твердостью НВ 140-200, с минимальными включениями и полостями. Лучше чтобы этого не было вовсе.
Как известно, после отливки, в силу неравномерного охлаждения, в плитах остаются остаточные напряжения в структуре металла. Со временем эти напряжения спадают, но одновременно происходит и изменение геометрии изделия, проще говоря, плиту "ведет", плоскость искривляется.
Чтобы избежать этого прибегают к искусственному старению - отжигу. Вначале плиту подвергают черновой механической обработке - фрезеровка, грубая шлифовка. Затем плиту / плиты загружают в печь, нагретую не выше 100ºС, далее происходит постепенное повышение температуры до примерно 450 градусов. Здесь соблюдается такие нормы:
- скорость нагрева 60º в час
- расчет времени выдержки 1 час на 25 мм толщины плиты
- время охлаждения 40º в час
- выгрузка из печи при температуре ниже 80º
Далее проводят строгание, если необходимо, потом шлифовку. Плоскостность проверяют лекальной линейкой. Основание и нерабочие поверхности покрывают масляной краской в несколько слоев. Напильником снимаются острые и травмоопасные грани, выступы. По краю рабочей стороны снимается фаска. Плиты маркируются по номерам.
Притирка методом трех
Когда плоскостность на плитах станет в пределах 0,02-0,03 мм, можно приступать к взаимной их притирке.
Готовится рабочее место: оно должно быть чистое, ничего лишнего, хорошее освещение и температура в помещении должна быть примерно +20ºС. Нам необходим устойчивый верстак.
Готовим необходимые материалы:
- доводочные порошки - электрокорунд белый М20-М14
- смазка - очищенный керосин + стеарин или немного машинного масла
- чистый бензин Б-70 или "Калоша"
- лекальная линейка
- твердосплавная концевая мера длины 10-15 мм
- рейсмус с точным индикатором часового типа
Метод достаточно прост:
На плиту №1 наносим смазку и электрокорунд белый, растираем это по всей поверхности равномерно. Плиту №2 переворачиваем и кладем поверх первой. И начинаем процесс взаимной притирки: возвратно-поступательные движения, по овалу и движения "восьмёркой", регулярно поворачивая плиту на 180. Притираем до тех пор, пока смазка не начнет сохнуть - нельзя пропустить этот момент! Иначе поверхность плит получит задиры.
Снимаем верхнюю плиту, протираем поверхности, смотрим. Неплоскосность сразу станет видна. Теперь повторяем операцию, но на плиту №1 кладем уже плиту №3 - процесс повторяется. Затем место первой плиты занимает плита №2, и к ней тем же способом притираем плиту №3, и потом №1. Затем наступает очередь плиты №3 - все то же самое.
Так проводится первый цикл. Как правило, этого достаточно. Плоскость всех трех плит высока. Такие плиты уже можно применять для поверочных работ. Необходимо лишь "сбить" шаржировку - электрокорунд белый внедряется в верхний слой металла, насыщает его и начинает работать как абразивный инструмент. Разумеется, для доводочной плиты это нормально, но поверочная плита не должна работать как напильник!
Это делается твердосплавной мерой длины. Сперва можно притереть плиты между собой просто с керосином, так мы собьем и острые грани электрокорунда, и получим "красивую" зеркальную поверхность плит (её плоскость можно проверять даже стеклянной плоской поверочной пластиной). Потом можно пройтись по поверхности и твердосплавной мерой, она гарантировано собьет режущие грани электрокорунда.
Если требуется характерная шабреная поверхность, это необходимо, для работы. К примеру, чтобы убрать пылинки или прочие частицы, которые попадают под измеряемый объект и под основание, например штангенрейсмуса (просто подвигаете в разные стороны), прибегаем к обработке шабером - стандартным методом. Но плоскость у нас уже есть. После такой операции снова можно прогладить плиты между собой, просто с керосином, чтобы сбить возможные заусенцы и забоины.
Контроль результатов работы
Во время работы мы проверяем плоскость лекальной линейкой, затем используем индикаторную стойку с микрокатором или индикатором часового типа ценой деления 1 мкм.
Окончательная приемка - это поверка поверочных плит, здесь выполняется проверка плоскостности, шероховатости и прочее. Здесь мы руководствуемся документами - ГОСТ 10905‐86 и МИ 2007‐89.
Когда нет трех плит
Метод "трех плит" - это классика и самый надежный способ получить высокую плоскость, не только плит, но и других деталей. Но есть очевидный недостаток - не всегда есть в наличии три плиты... Но для шабрения даже взаимная притирка двух плит - уже хорошо. Кроме того, возможно использование плит и других размеров. Возможно использование просто чугунной или стальной плиты, отшлифованной до необходимой плоскостности. В моей практике был случай, когда мне пришлось использовать даже стеклянную пластину - склеил эпоксидной смолой три стеклянных листа толщиной 16 мм каждый. В середину вклеил стальной пруток, с вылетом на 100 мм в стороны (ручки). При доводке использовались обе стороны этого притира.
Доводочные порошки и пасты
Для работы с чугунными плитами, для доводки стальных или из цветного металла изделий, я всегда рекомендую использовать электрокорунд белый - он наиболее удобен, дает отличный результат. Его легко выбить из металла, когда он шаржирует обрабатываемую поверхность. С другими доводочными порошками это сложнее, алмазные порошки или пасты вообще невозможно выбить из чугуна, стали и цветного металла (он просто просаживается глубже).
Конечно, можно использовать и другие природные или синтетические абразивы: карбид кремния, карбид бора, эльбор. Можно использовать и алмазные пасты. Когда вы работаете с твердыми сплавами, стеклом, керамикой. Эти материалы "не по зубам" электрокорунду. Например, при доводке гранитных поверочных плит.
P.S. Таким же методом можно подготавливать поверхности и в других изделиях, а шабровку оставлять только для финшной отделки.
Михаил Дмитриенко
специально для prom.radius.kz
***